Otomatik masaüstü ekipmanlardan kesintisiz, yüksek kapasiteli bir pankek üretim hattına geçiş yapmak, sadece daha büyük bir pişirme sacı satın almak anlamına gelmez. Bu; reoloji, termodinamik ve otomasyon kontrolünden eşit ölçüde yararlanan bir gıda mühendisliği problemidir. Endüstriyel bir üretici için hedef hiçbir zaman sadece hız değildir. Bir tesisin kârlı olup olmadığını belirleyen metrikler; ürün standardizasyonu, hijyenik güvenlik ve çalışma süresidir (uptime) — eğer üretimin %4’ü fireye gidiyorsa veya hat temizlik için vardiyada iki kez duruyorsa broşürdeki üretim kapasitesi rakamının çok az bir anlamı kalır.
Bu kılavuz, verimli ve anahtar teslim bir pankek tesisinin arkasındaki mühendislik aşamalarını, bileşen seçimlerini ve otomasyon mimarisini incelemektedir. Her bölüm, ekibimizin belirli bir fabrika yerleşim alanına, altyapı kapasitesine ve üretim hedefine göre endüstriyel bir pankek üretim hattı tasarlarken uyguladığı mantığı yansıtmaktadır.
1. Hamur Hazırlama ve Reoloji Kontrolü: Hat Verimliliğinin Başladığı Yer
Verimli bir pankek hattı pişirme plakasında (griddle) başlamaz; karıştırma istasyonunda başlar. Pankek hamuru, Newton tipi olmayan (non-Newtonian), kesme kuvvetine duyarlı (shear-sensitive) bir akışkandır ve reolojik stabilitesi — viskozite, yoğunluk ve havalanma derecesi — döküm noktasındaki ağırlık hassasiyetini doğrudan belirler. Hamurun kontrolünü kaybettiğinizde, hat sonrasındaki (downstream) tüm toleranslar da bununla birlikte sapar.
Otomatik dozajlama ve karıştırma
Yüksek kapasiteli hatlar, otomatik toz hammadde işleme ile sıvı dozajlamayı birleştirerek her partinin (batch) gramı gramına reçeteyle eşleşmesini sağlar. Yüksek kesmeli (high-shear) hat içi (inline) veya vakumlu mikserler, hamuru, glüten matrisini aşırı geliştirmeden homojenize eder; aksi takdirde bu durum ürünün sertleşmesine ve dökümün tutarsız olmasına neden olur. Formülasyonların katma değerli bileşenler gerektirdiği durumlarda, planet mikserler gibi endüstriyel karıştırma sistemleri, operatörlere hız, zaman ve kesme profili üzerinde tekrarlanabilir bir kontrol sağlar.
Sıcaklık kontrollü bekletme
Hamur karıştırıldıktan sonra, ceketli (çift cidarlı) ve soğutulmuş bekletme tanklarına aktarılır. Hamuru 4 °C ile 6 °C arasında tutmak, kabartma sisteminin erken aktivasyonunu baskılar ve akışkan döküm makinesine (depositor) ulaşmadan önce viskoziteyi stabilize eder. Bu adımı atlarsanız, üretim süreci boyunca kademeli bir aşırı kabarma sorunu yaşarsınız: çıkan ilk pankekler ile son pankekler artık aynı ürün olmaz.
2. Hassas Hacimsel Dozajlama (Döküm): Ürün Firesini Tasarımla Ortadan Kaldırmak
Döküm makinesi, tüm hattaki mekanik olarak en hassas bileşendir. Yüksek hızlarda matematik affetmez: pankek başına sadece 0,5 gramlık bir sapma, bir üretim yılı boyunca tonlarca hammadde israfına dönüşür. Bu nedenle döküm hassasiyeti son bir rötüş detayı değil, temel bir ekonomik kaldıraçtır.
Soğutulmuş Bekletme Tankı → Monopomp (Progressive Cavity Pump) → Servo Tahrikli Hacimsel Döküm Makinesi → Nozul Manifoldu
Süreci firesiz yürütmek için modern hatlarda servo tahrikli hacimsel döküm makineleri kullanılır. Pnömatik sistemlerin aksine, servo aktüatörlü pistonlar ±0,1 mm’ye kadar deplasman hassasiyeti sunar; bu da doğrudan daha sıkı bir ağırlık kontrolü ve standart çap anlamına gelir. Nozul tasarımı da eşit derecede önemlidir: net kesim yapan, damlatmayan manifoldlar, hamurun pişirme yüzeyine sızmasını/sünmesini (tailing) önler. Sünme; karbon birikimine, dumana ve genel ekipman verimliliğini sessizce eriten planlanmamış duruşlara neden olan şeydir.
3. Pişirme Plakası Termodinamiği: Plaka Mühendisliği ve Isı Dağılımı
Saatte binlerce pankekte standart, altın kahverengi bir renk elde etmek bir termal yönetim problemidir. Renk ve aroma Maillard reaksiyonundan gelir ve bunu her pankekte birebir aynı şekilde yeniden üretmek, manuel pişirmenin başaramadığı ancak mühendislik ve otomasyonun sağlayabildiği tam da o standartlık türüdür.
Isıtma aracı: Gaz ve Elektrik Karşılaştırması
Endüstriyel hatlar, ya doğrudan gaz ateşlemeli uzunlamasına brülörlerle ya da plakaların altına gömülü elektrikli rezistanslarla çalışır. Bu seçim, hem kontrolü hem de işletme maliyetini şekillendirir:
- Gaz ateşlemeli sistemler: Hızlı termal tepki ve birçok bölgede daha düşük işletme maliyeti (OPEX).
- Elektrikli sistemler: Temiz oda (cleanroom) standartlarındaki gıda üretimine son derece uygun, olağanüstü hassas bölgesel kontrol.
Pişirme plakası metalürjisi
Pişirme plakaları tipik olarak yüksek iletkenliğe sahip gri dökme demirden veya özel karbon-çelik alaşımlarından tasarlanır ve ardından kusursuz bir düzlük elde edilecek şekilde hassas olarak taşlanır. Düzlük, kaliteli bir pankeki tanımlayan o standardın fiziksel ön koşulu olan tek tip teması ve eşit ısı transferini garanti eden unsurdur.
Termal bölgeleme
Pişirme hattı, her biri belirli bir işlevi yerine getiren farklı termal bölgelere ayrılır:
- 1. Bölge — ilk döküm: Pankekin tabanını anında mühürlemek için yüksek termal şok emilimi.
- 2. Bölge — mayalanma ve kabarma: Standart bir iç hücre yapısı oluşturmak için orta dereceli, sabit ısı.
- 3. Bölge — çevirme sonrası renklendirme: İç nemi ve raf ömrünü koruyarak matrisi kurutmadan pişirmeyi tamamlayan kontrollü ısı.
4. Çevirme Mekanizmaları ve Senkronize Ürün Alma
Her bir pankeki pişme süresinin tam ortasında çevirmek gerçek bir mekanik zorluktur. Yüksek kapasiteli hatlar, otomatik çevirme çubukları veya vakum destekli döndürme tamburları kullanır ve döndürme hareketinin zamanlaması pişirme konveyörünün doğrusal hızına tam olarak uyarlanmalıdır. Senkronizasyon yanlış yapıldığında ürün katlanır, yırtılır veya hedef noktanın dışına düşer.
İkinci yüz piştikten sonra, servo tahrikli, yüksek hassasiyetli bir alma (take-off) konveyörü pankekleri plakalardan nazikçe kaldırarak soğutma bölümüne aktarır. Oradan, doğru boyutlandırılmış bir soğutma tüneli ürünü paketleme için stabil bir sıcaklığa getirir; bu aşama, pankek henüz ambalaj makinesine ulaşmadan nihai dokuyu, kırılganlığı ve gıda güvenliğini sessizce belirleyen kısımdır.
5. Hijyenik Tasarım ve CIP (Yerinde Yıkama): EHEDG, FDA ve HACCP için Mühendislik
Sıhhi (hijyenik) tasarım, EHEDG, FDA ve HACCP çerçeveleri kapsamında tartışılamaz bir kuraldır ve bunu baştan mühendislikle tasarlamak, sonradan sisteme eklemekten (retrofit) çok daha kolaydır. Yüksek kapasiteli hatlar, yıkama sırasında suyun göllenmesini önleyen eğimli yüzeylere sahip açık şasi paslanmaz çelikten (AISI 304 veya 316) inşa edilir.
- CIP entegrasyonu: Karıştırma ve döküm hatları, tam entegre yerinde yıkama döngülerine sahiptir; böylece kimyasal yıkama ve durulama işlemleri valfleri, pompaları veya manifoldları sökmeden otomatik olarak gerçekleştirilir.
- Kendi kendini temizleyen pişirme plakaları: Kesintisiz karbon kazıma fırçaları, boş plakaların dönüş yolunda çalışır.
- Otomatik yağlama: Hat içi ürün yağlama ünitesi dönüş yolunda plakaları koşullandırarak aktif üretim sırasında yüzeyden ayrılmayı standart, yüzeyi ise temiz tutar.
Bu özellikler hep birlikte, yüksek verimli bir üretimi aksi takdirde kesintiye uğratacak olan manuel temizlik müdahalelerini ortadan kaldırarak; önemli olan üç metrik (ürün standardizasyonu, hijyen ve çalışma süresi) etrafındaki döngüyü tamamlar.
Teknik Özellikler Matrisi
Ağır hizmet tipi gıda işleme ekipmanı tedarik ederken, teknik komiteler kapasite hedeflerini net bir mühendislik temeliyle karşılaştırmalıdır. Aşağıdaki matris, orta segment bir hat ile yüksek kapasiteli anahtar teslim bir tesisi karşılaştırmaktadır.
| Teknik Parametre | Mid-Range Industrial Line | Orta Segment Endüstriyel Hat |
|---|---|---|
| Üretim kapasitesi | 8.000 – 12.000 adet/saat | 20.000 – 45.000+ adet/saat |
| Ürün çap aralığı | 50 – 120 mm | 40 – 180 mm (ayarlanabilir) |
| Otomasyon mimarisi | PLC tabanlı (Siemens S7-1500 / Allen-Bradley) | IoT diyagnostik destekli tam SCADA entegrasyonu |
| Tahrik sistemleri | AC değişken frekanslı sürücüler (VFD) | Çok eksenli senkronize servo motorlar |
| Hijyen uyumluluğu | CE / HACCP uyumlu | Tam FDA / EHEDG hijyen mühendisliği |
Bu parametreleri sağlam bir yatırıma dönüştürmek başlı başına bir süreçtir. Pankek makinelerine yönelik CAPEX ve ROI kılavuzumuz maliyet unsurlarını ve yatırımın geri dönüş (amortisman) sürecini detaylandırırken, endüstriyel pankek üretim hattı satın alma rehberi üretim hedeflerinize uygun bir hattın spesifikasyonlarını nasıl belirleyeceğinizi ele almaktadır. Yukarıdaki rakamların arkasında yatan kontrol katmanı için otomasyon çözümlerimizi inceleyebilirsiniz.
Sıkça Sorulan Sorular
Yüksek kapasiteli bir pankek üretim hattı ne kadarlık bir üretime ulaşabilir?
Orta segment bir endüstriyel hat tipik olarak saatte 8.000–12.000 adet üretirken, yüksek kapasiteli anahtar teslim bir tesis saatte 20.000 ila 45.000’in üzerinde adede ulaşır. Gerçek üretim kapasitesi; ürün çapına, pişirme plakası hatlarının (şeritlerinin) sayısına ve termal bölgeler için projelendirilen pişirme uzunluğuna bağlıdır.
Servo tahrikli döküm makineleri neden pnömatik olanlardan daha iyidir?
Servo aktüatörlü pistonlar, ±0,1 mm civarında deplasman hassasiyetini koruyarak pnömatik sistemlere kıyasla çok daha sıkı bir ağırlık ve çap kontrolü sunar. Bu hassasiyet, hammadde firesini doğrudan azaltır; çünkü pankek başına sadece 0,5 gramlık bir sapma bile, bir üretim yılı boyunca tonlarca hamur israfına (firesine) dönüşür.
Gaz ateşlemeli mi yoksa elektrikli pişirme plakası mı — hangisini seçmeliyim?
Gaz ateşlemeli brülörler, hızlı termal tepki ve birçok bölgede daha düşük işletme maliyeti sunar. Elektrikli rezistanslar ise daha hassas bölgesel sıcaklık kontrolü sağlar ve temiz oda standartlarındaki üretime uygundur. Doğru tercih; yerel enerji maliyetlerine, ürün çeşitliliğinize ve reçetenizin gerektirdiği sıcaklık homojenliğine bağlıdır.
Endüstriyel bir pankek üretim hattı hangi hijyen standartlarını karşılamalıdır?
EHEDG, FDA ve HACCP çerçevelerine uygun olmalıdır. Uygulamada bu; AISI 304 veya 316 paslanmaz çelik konstrüksiyon, eğimli yıkama yüzeyleri ve hamur ile döküm hatlarında tam entegre CIP (yerinde yıkama) döngüleri kullanılması anlamına gelir; böylece temizlik işlemi valfler, pompalar veya manifoldlar sökülmeden otomatik olarak yürütülür.
Tek bir hat, farklı çaplarda pankekler ve sandviç pankekler üretebilir mi?
Evet. Yüksek kapasiteli bir tesis, 40-180 mm arasında ayarlanabilir bir çap aralığı için tasarlanabilir ve aynı platform hem pankek hem de sandviç pankek üretimi için konfigüre edilebilir. Çap aralığı, çevirme mekanizması ve ürün alma zamanlaması tamamen hedef ürün portföyünüze göre belirlenir.
Yüksek Kapasiteli Pankek Hattınızı B&F Engineering ile Planlayın
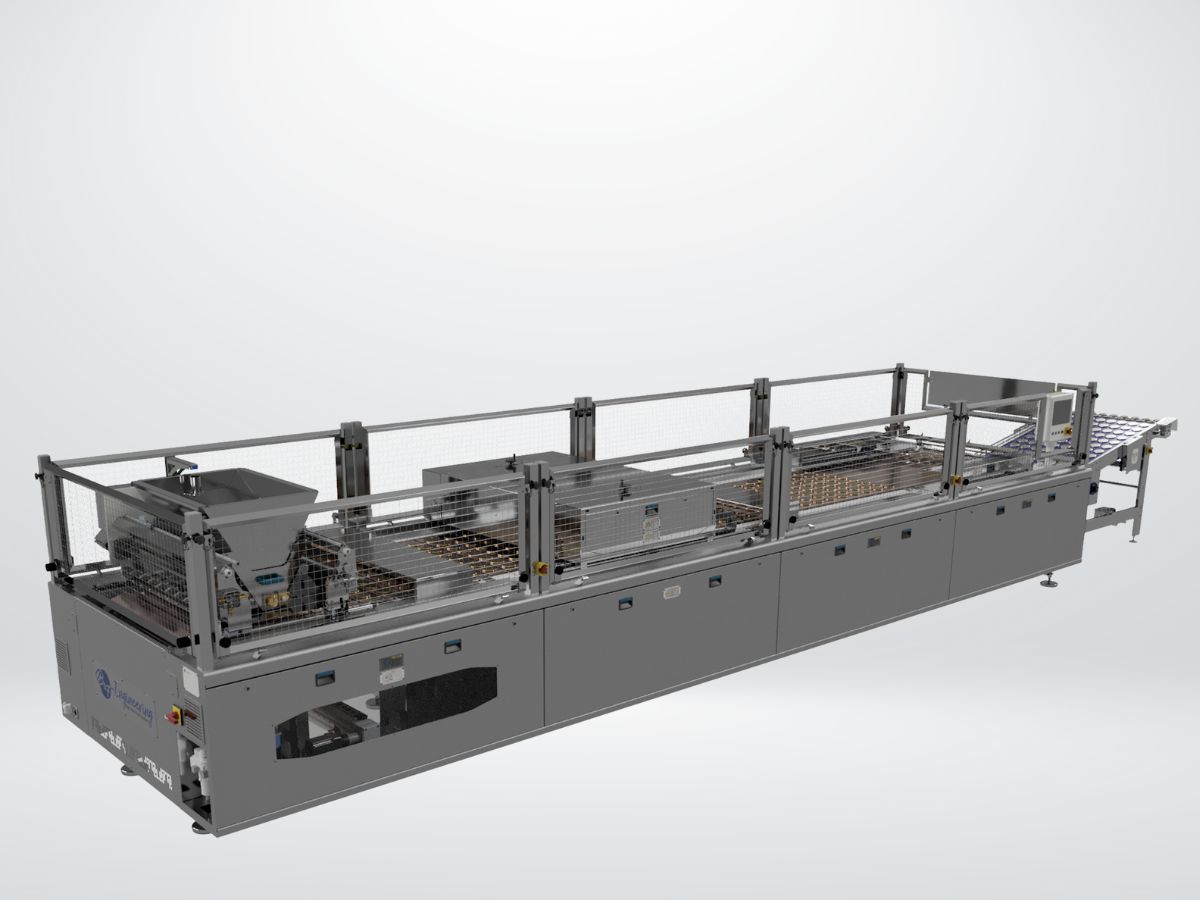
Yüksek performanslı bir hat tasarlamak her zaman fabrika yerleşim alanınıza, mevcut altyapınıza ve üretim hedeflerinize özel bir süreçtir; bunun standart (rafa hazır) bir çözümü yoktur. İster yeni bir tesis planlıyor ister mevcut bir konfigürasyonu yeniliyor olun, B&F Engineering projeyi konsept aşamasından devreye alma sürecine kadar tümüyle yürütebilir.
- Fabrika yerleşim planı ve proses tasarımı — hattın, alanınıza ve altyapı kapasitenize uygun olarak projelendirilmesi.
- Demo üretim ve kurulum öncesi testler — yatırım kararınızı vermeden önce reçetenizin pilot bir hat üzerinde test edilip onaylanması.
- Teknik danışmanlık ve fiyat teklifi (RFQ) talebi — projenize özel hazırlanmış teknik şartname ve fiyat teklifi edinin.
Pankek ve Sandviç Pankek Üretim Hattı
Modern atıştırmalık trendleri yaratıcılık, standardizasyon ve hız talep eder; bunlar tam olarak B&F Engineering’in Pankek Üretim Hatlarını tanımlayan niteliklerdir. İster tek katmanlı pankekler ister dolgulu sandviç pankekler (dorayaki gibi) üretiyor olun, esnek sistemlerimiz kesintisiz bir performans sunmak üzere tasarlanmıştır. Üretiminizi dönüştürmeye hazır mısınız? Size özel pankek hattınızı bugün kuralım.
Hemen İletişime Geç
Yeni nesil gıda üretim teknolojileriyle operasyonlarınızı daha verimli hale getirin