Stroopwafel Üretim Hattı: Yüksek Hızlı Bir Tesis Yatırımının Projelendirilmesi
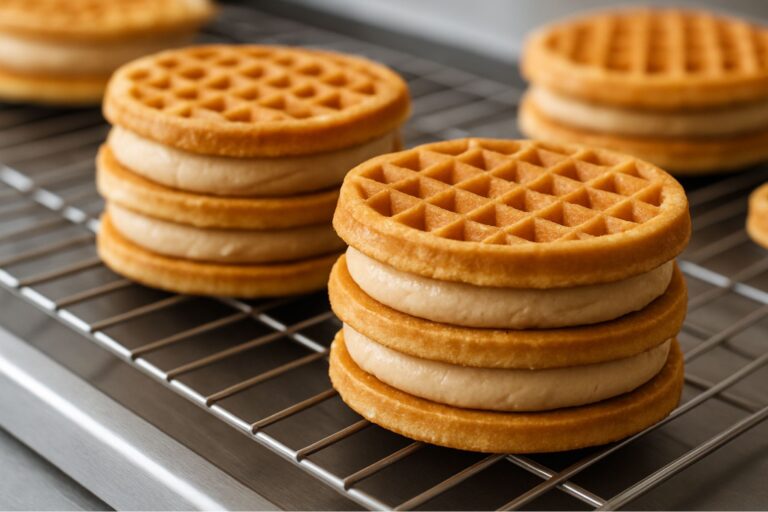
Yüksek hızlı bir stroopwafel üretim hattı, endüstriyel unlu mamuller sektöründe teknik açıdan en zorlu sistemlerden biridir. Pişirilen, yatay olarak kesilen ve sıcak karamel şurubuyla birleştirilen ince bir waffle olan geleneksel Hollanda stroopwafel’i, niş bir lezzetten küresel çapta ticareti yapılan bir atıştırmalığa dönüşmüştür. Ancak bu ürünün saatte 20.000 adedin üzerinde seri üretimi; sıradan waffle ekipmanlarının kesinlikle sunamayacağı yoğun mekanik kuvvetler, üst düzey senkronizasyon ve mikro hassasiyette dilimleme gerektirir.
Bu mühendislik kılavuzu, hamur dozajlamasından flow-pack paketlemeye kadar, başarılı bir yüksek hızlı stroopwafel üretim tesisinin arkasındaki teknik özellikleri, reolojik yönetimi ve hat sonu senkronizasyon protokollerini detaylandırmaktadır.
Yüksek Hızlı Stroopwafel Üretim Hattına Neden Yatırım Yapılmalı?
Endüstriyel şekerleme ve unlu mamul üreticileri için yüksek kâr marjlı, premium ürünlere yönelerek ürün gamını çeşitlendirmek, sürdürülebilir büyümenin kanıtlanmış bir yoludur. Stroopwafel’e olan küresel talep; Avrupa, Orta Doğu ve Asya’daki nitelikli kahve kültürü, tek porsiyonluk atıştırmalık trendi ve özel markalı (private-label) perakende programlarının etkisiyle Hollanda sınırlarının çok ötesine geçmiştir.
Ancak bu talebi büyük ölçekte karşılamak, bir reçete probleminden çok bir mühendislik problemidir. Otomatik bir stroopwafel hattı; hamur reolojisinin, termal kontrolün ve yüksek hızlı hareketin kusursuz bir senkronizasyon içinde çalışması gereken, birbirine sıkı sıkıya bağlı bir sistemdir. Aşağıdaki bölümler, dört kritik işlem bölgesini ve orta ölçekli bir tesisi tam otomatik, yüksek kapasiteli bir hattan ayıran anahtar teslim özellikleri özetlemektedir. Hâlihazırda bir waffle ve sandviç waffle üretim hattı işletiyorsanız, bu mimarinin büyük bir kısmı size tanıdık gelecektir; ancak yatay kesim ve karamel enjeksiyonu aşamaları sisteme tamamen yeni hassasiyet toleransları katar.
1. Yüksek Viskoziteli Hamur Dozajlama ve Hacimsel Kesim
Standart akışkan waffle hamurlarının aksine, orijinal stroopwafel hamuru yoğun yağ yapılarına ve şeker matrislerine dayanan, son derece viskoz ve elastik bir yapıya sahiptir. Standart yerçekimi beslemeli veya düşük basınçlı hamur döküm sistemleri bu reolojik profiller karşısında anında yetersiz kalır, bu nedenle sisteme özel bir dozajlama mimarisi gereklidir:
[Sürekli Ekstrüder] → [Ters Yönlü Dönen Çift Merdane] → [Servo Tahrikli Hazne Kesici] → [Pişirme Plakasına Doğrudan Enjeksiyon]
±0,2 gramlık katı bir ağırlık toleransını korumak için, gelişmiş hatlar senkronize bir ekstrüzyon ve tel/hazne kesim sistemini bir araya getirir:
Ters Yönlü Dönen Çift Besleme Merdaneleri
Yüksek yoğunluklu hamur, servo tahrikli merdaneler ile bir dağıtıcı (manifold) üzerinden basınçlandırılır. Bu sistem, kesintisiz ve dalgalanmasız bir kütle akışı sağlayarak, aksi takdirde hat sonunda (downstream) porsiyon ağırlıklarını bozacak olan yoğunluk değişkenliğini ortadan kaldırır.
Çok Eksenli Servo Hazne Kesiciler
Yüksek hızlı mekanik tel veya hazne kesici, hamur porsiyonlarını ayırır ve her bir porsiyonu altından geçen pişirme plakalarının tam merkezine bırakır. Kesin bırakma zamanlaması, doğrudan ana konveyör sürücüsüne bağlı kapalı çevrim (closed-loop) bir enkoder ağı tarafından yönetilir; böylece tam hat hızında bile her porsiyon tam olarak hedeflenen noktaya düşer.
2. Ultra İnce Pişirme Teknolojisi ve Mekanik Dilimleme Dinamikleri
Nihai bir stroopwafel son derece ince olmalıdır; bu durum tipik olarak, dilimleme öncesinde ürünün sadece 2,5 mm ila 3,5 mm arasında sıkıştırıldığı bir pişirme profili gerektirir.
Termal Sıkıştırma (Kompaksiyon) Plakaları
Pişirme kalıpları (maşalar), bükülme (deformasyon) olmaksızın muazzam kenetleme kuvvetlerine dayanacak şekilde hassas taşlanmış, yüksek yapısal karbon çeliği alaşımlarından üretilmiştir. Ağır hizmet tipi mekanik kam rayları, hamur döküm işleminden hemen sonra üst ve alt plakaları birbirine kilitler ve 190°C ila 220°C arasındaki kısa ve yüksek sıcaklıklı pişirme döngüsü boyunca düz paralelliği kusursuz bir şekilde korur.
Yüksek Hızlı Yatay Dilimleme
Yatay dilimleme, tüm hattın teknik açıdan en zorlu aşamasıdır ve üretimdeki en yaygın darboğazı oluşturur. Waffle, henüz sıcak (merkez sıcaklığı 80°C’nin üzerinde) ve yapısal olarak esnekken yatay olarak iki özdeş diske bölünmelidir.
- Vakum Stabilizasyonlu Dilimleme Bantları: Pişmiş waffle hattan çıkarken, yüksek basınçlı bir vakum matris bandı yanal kaymayı ortadan kaldırmak için ürünü kesintisiz bir konveyör üzerine sabitler.
- Yüksek Devirli (RPM) Döner Bıçaklar: Ultra ince kesintisiz bir şerit testere bıçağı veya yüksek devirli mikro dişli dairesel bir bıçak, hareket halindeki waffle’ı tam geometrik merkezinden hassas bir şekilde dilimler. Bıçak şaftındaki herhangi bir titreşim veya waffle’daki kalınlık sapması, yapısal parçalanmaya ve dolayısıyla fireye neden olur.
3. Hassas Karamel (Stroop) Enjeksiyonu ve Katman Hizalama
Şurup dolgusu (“stroop”) oldukça higroskopiktir (nem tutucu), yapışkandır ve döküm sırasında doğru akışkan dinamiğini korumak için kesin bir sıcaklık aralığında (tipik olarak 65°C ila 75°C) uygulanmalıdır. Buradaki hassas sıcaklık kontrolü, endüstriyel krema pişiricilerinde kullanılan ceketli (çift cidarlı) pişirme prensiplerine dayanır.
Ceketli Hacimsel Dozajlama Sistemi
Karamel dozajlama sistemi, kristalleşmeyi ve tıkanmayı tetikleyen ısı kayıplarını ortadan kaldırmak için tamamen ceketli (çift cidarlı) ve sıcak su sirkülasyonlu hazneler ve manifoldlar kullanır. Ardından, çok nozullu pozitif deplasmanlı pistonlu pompalar, waffle’ın alt yarısının merkezine hassas bir mikro-nokta deseni şeklinde karamel uygular.
Mekanik Çevirme ve Baskı ile Birleştirme
Senkronize bir pnömatik kol veya döner birleştirme çarkı, şurup sürülmemiş üst yarıyı alt yarının üzerine geri çevirir. Sandviç haline gelen ürün, ortam sıcaklığında çalışan kalibre edilmiş bir baskı konveyörünün altından geçer. Bu sistem, karameli waffle kenarının 2 mm içine kadar eşit bir şekilde yayarak raf ömrünü en üst düzeye çıkaran hava geçirmez bir mühürleme (kapanma) oluşturur.
4. Hat Sonu Soğutma ve Yüksek Hızlı Birincil Paketleme
İç kısımdaki karamel dolgu bir ısı rezervuarı görevi gördüğünden, stroopwafel’ler hemen paketlenemez. Sıcak bir waffle’ın paketlenmesi, ambalaj içinde yoğuşmaya (terlemeye) neden olarak ürünün çıtırlığını bozar ve küf oluşumuna yol açar.
Çok Katlı Ortam Sıcaklığında Soğutma Spiralleri
Hat, HEPA filtreli ortam havası perdeleri kullanarak, kavramsal olarak endüstriyel bir soğutma tüneline benzeyen, yerden tasarruf sağlayan dikey soğutma spirallerini entegre eder. Ürün sıcaklığı, çatlamaya neden olabilecek şekilde şeker matrisini şoka uğratmadan 22°C-24°C seviyelerine düşürülmelidir.
Flow-Pack Makinelere Akıllı Bantlı (Smart-Belt) Besleme
Hat çıkışı, otomatik indekslemeli akıllı bantlar (tampon dizilimleri) tarafından yönetilir. Bu bantlar, stroopwafel’leri yapısal bir darbe (hasar) yaratmadan elektronik olarak fazlandırır ve çoklu veya tekli paketleme yapan yüksek hızlı flow-pack (yatay paketleme) makinelerine hizalar. Tüm bu bölgelerin tek bir senkronize sisteme entegre edilmesi, modern otomasyon çözümlerinin tam olarak yönetmek üzere tasarlandığı uzmanlık alanıdır.
Anahtar Teslim Stroopwafel Tesisi: Teknik Özellikler
Aşağıdaki tablo, orta ölçekli bir konfigürasyon ile tam otomatik, yüksek hızlı anahtar teslim stroopwafel üretim hattını karşılaştırmaktadır:
| Endüstriyel Kriter | Orta Ölçekli Tesis Konfigürasyonu | Yüksek Hızlı Anahtar Teslim Tesis |
|---|---|---|
| Üretim Kapasitesi | 12.000 – 18.000 adet / saat | 24.000 – 40.000+ adet / saat |
| Dilimleme Hassasiyeti Toleransı | ±0,15 mm kalınlık sapması | ±0,05 mm kalınlık sapması |
| Pişirme Enerji Altyapısı | Çoklu Brülörlü Ön Karışımlı (Pre-Mix) LPG / Doğal Gaz | Tam Elektrikli Bölgesel Isıtma / Oransal Gaz |
| Karamel Dozajlama Sistemi | Tek Ceketli (Çift Cidarlı) Piston Bloğu | Çok Nozullu Servo Pozitif Deplasmanlı, CIP (Yerinde Yıkama) Uyumlu |
| Hat Sonu Otomasyonu | Otomatik Dilimleme ve Manuel Paketleme | Tam Hat Otomasyonu: Karıştırmadan Flow-Pack Paketlemeye |
Sıkça Sorulan Sorular
B&F Engineering ile İşbirliği Yapın
Yüksek hızlı bir stroopwafel üretim hattına yatırım yapmak; hammadde özellikleri, termal mühendislik ve yüksek hızlı hareket senkronizasyonu arasında kusursuz bir entegrasyon gerektirir. B&F Engineering, işletmenize özel endüstriyel çözümler sunarak; ilk tesis yerleşim planı ve proses tasarımından (CAD/BIM teknik şemaları), Fabrika Kabul Testlerine (FAT) ve uluslararası sahada yerinde devreye alma işlemlerine kadar tüm süreci yönetir.
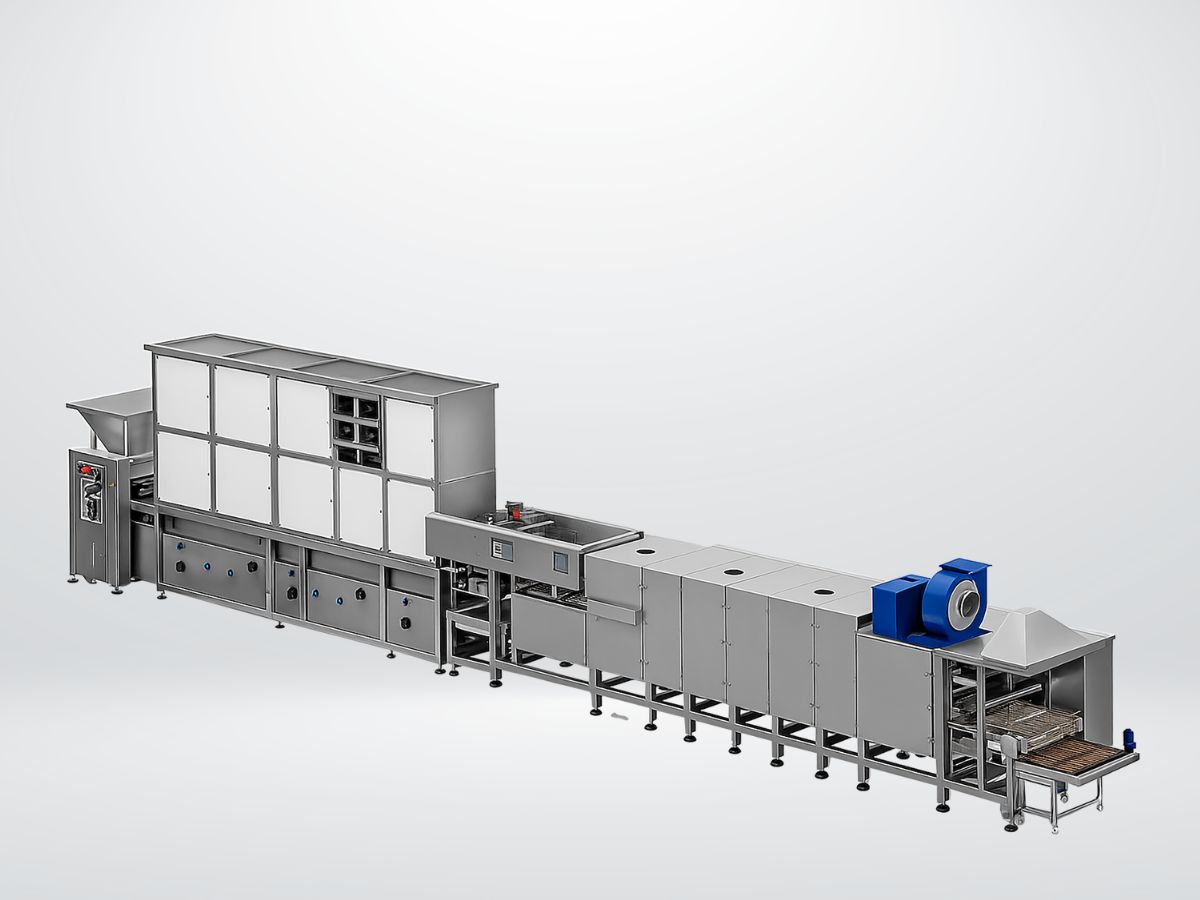
Waffle ve Sandviç Waffle Üretim Hattı
B&F Engineering’in gelişmiş waffle ve sandviç waffle üretim hattı ile üretim verimliliğinizi ve ürün inovasyonunuzu en üst düzeye çıkarın. Entegre sistemlerimiz; günümüz pazar taleplerini karşılayacak şekilde özel olarak tasarlanmış olup, her seferinde standart ve yüksek kaliteli waffle’lar üretmek için hız, esneklik ve hijyeni bir araya getirir.
Hemen İletişime Geç
Yeni nesil gıda üretim teknolojileriyle operasyonlarınızı daha verimli hale getirin